01→
Produção em série
Modelos de série padrão do catálogo. Preço mínimo por quilowatt e prazos de entrega mais curtos.
60–90 dias
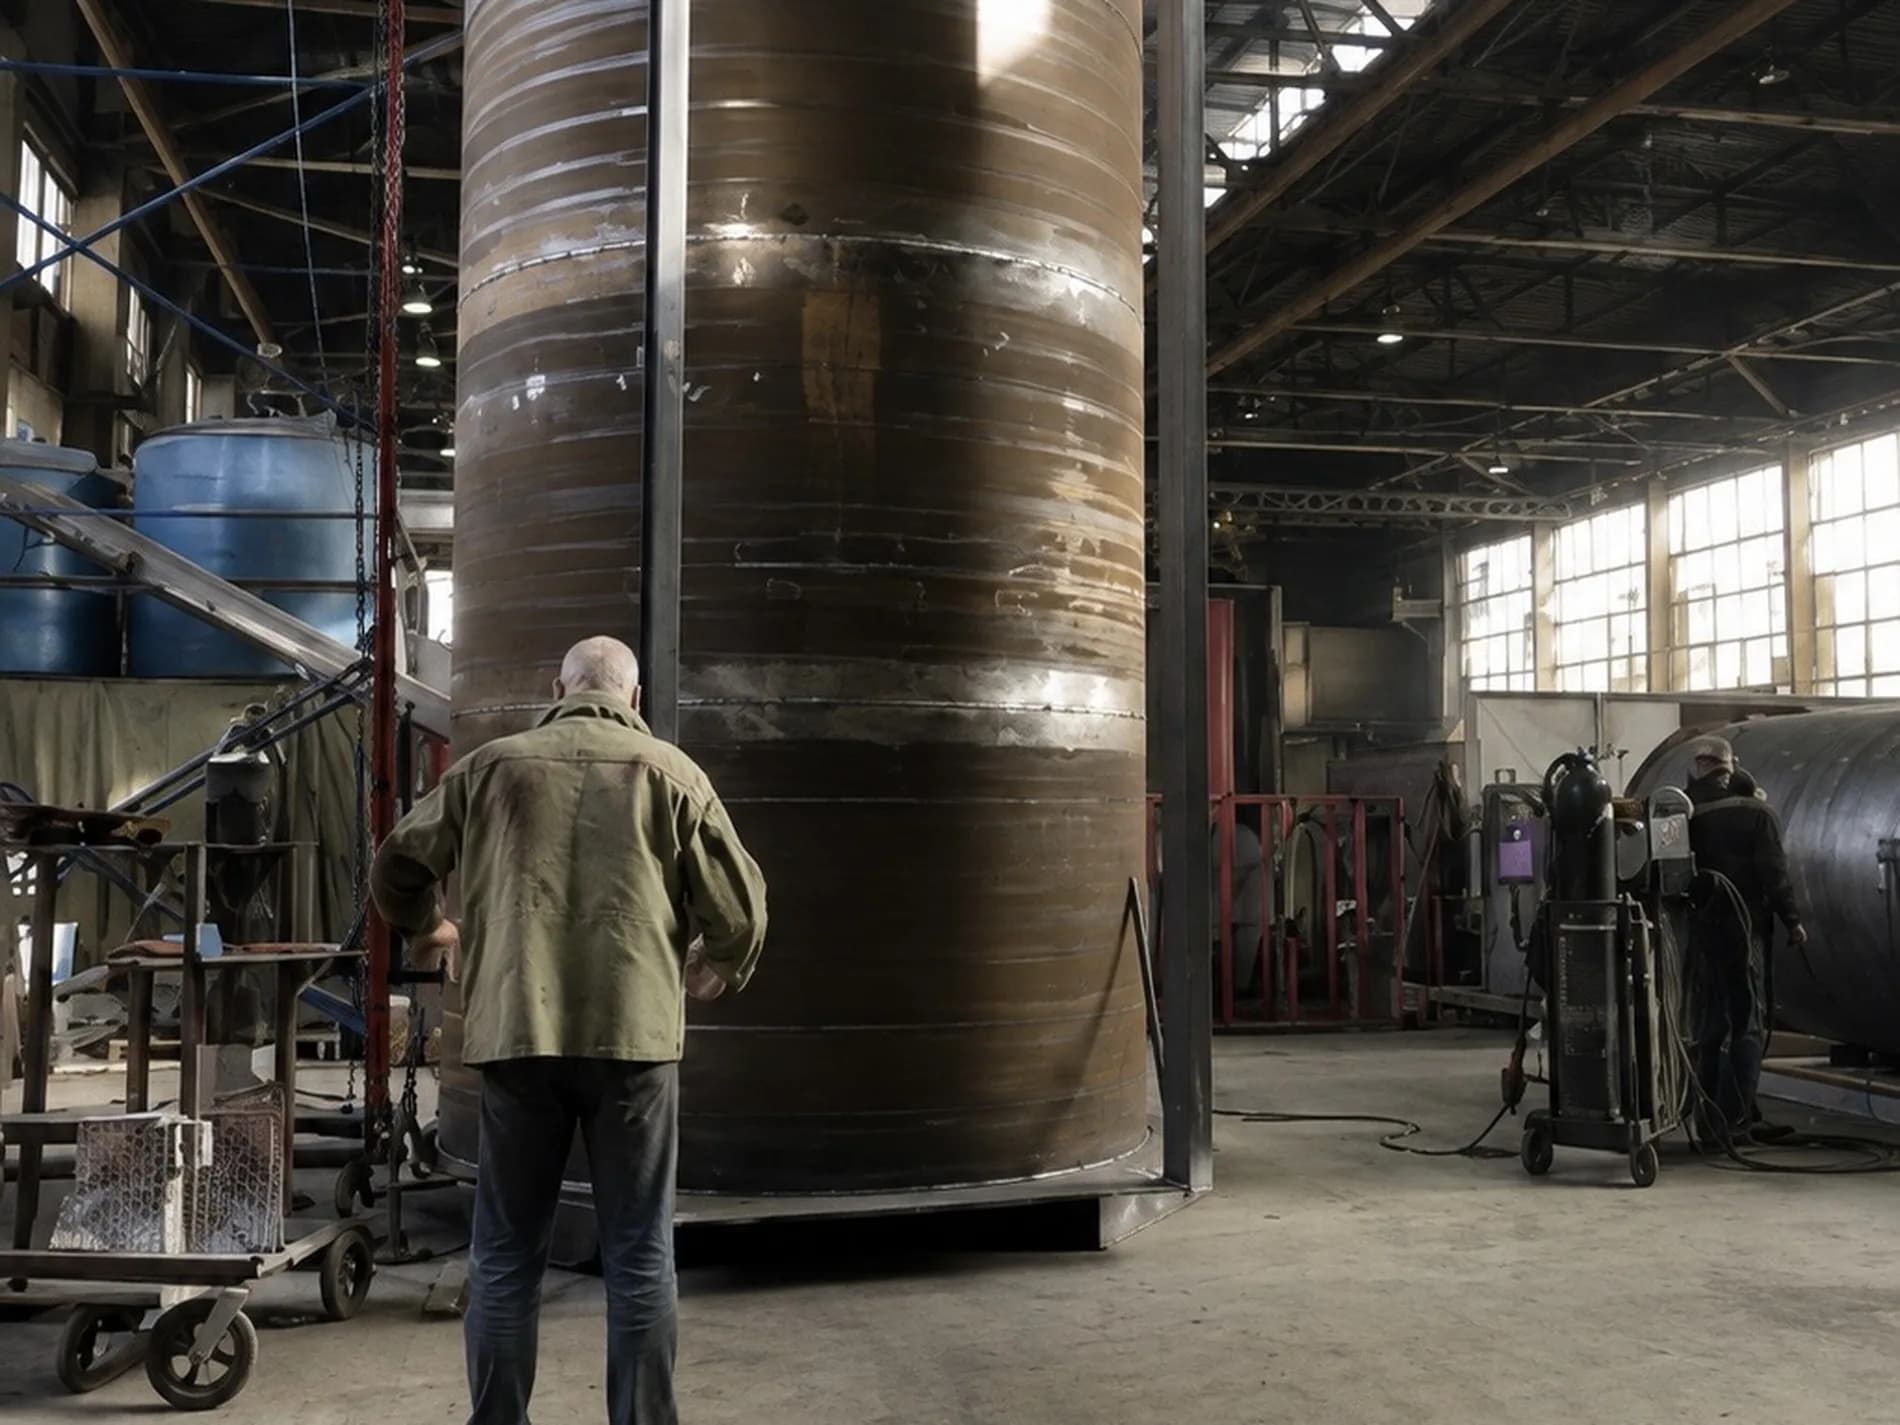
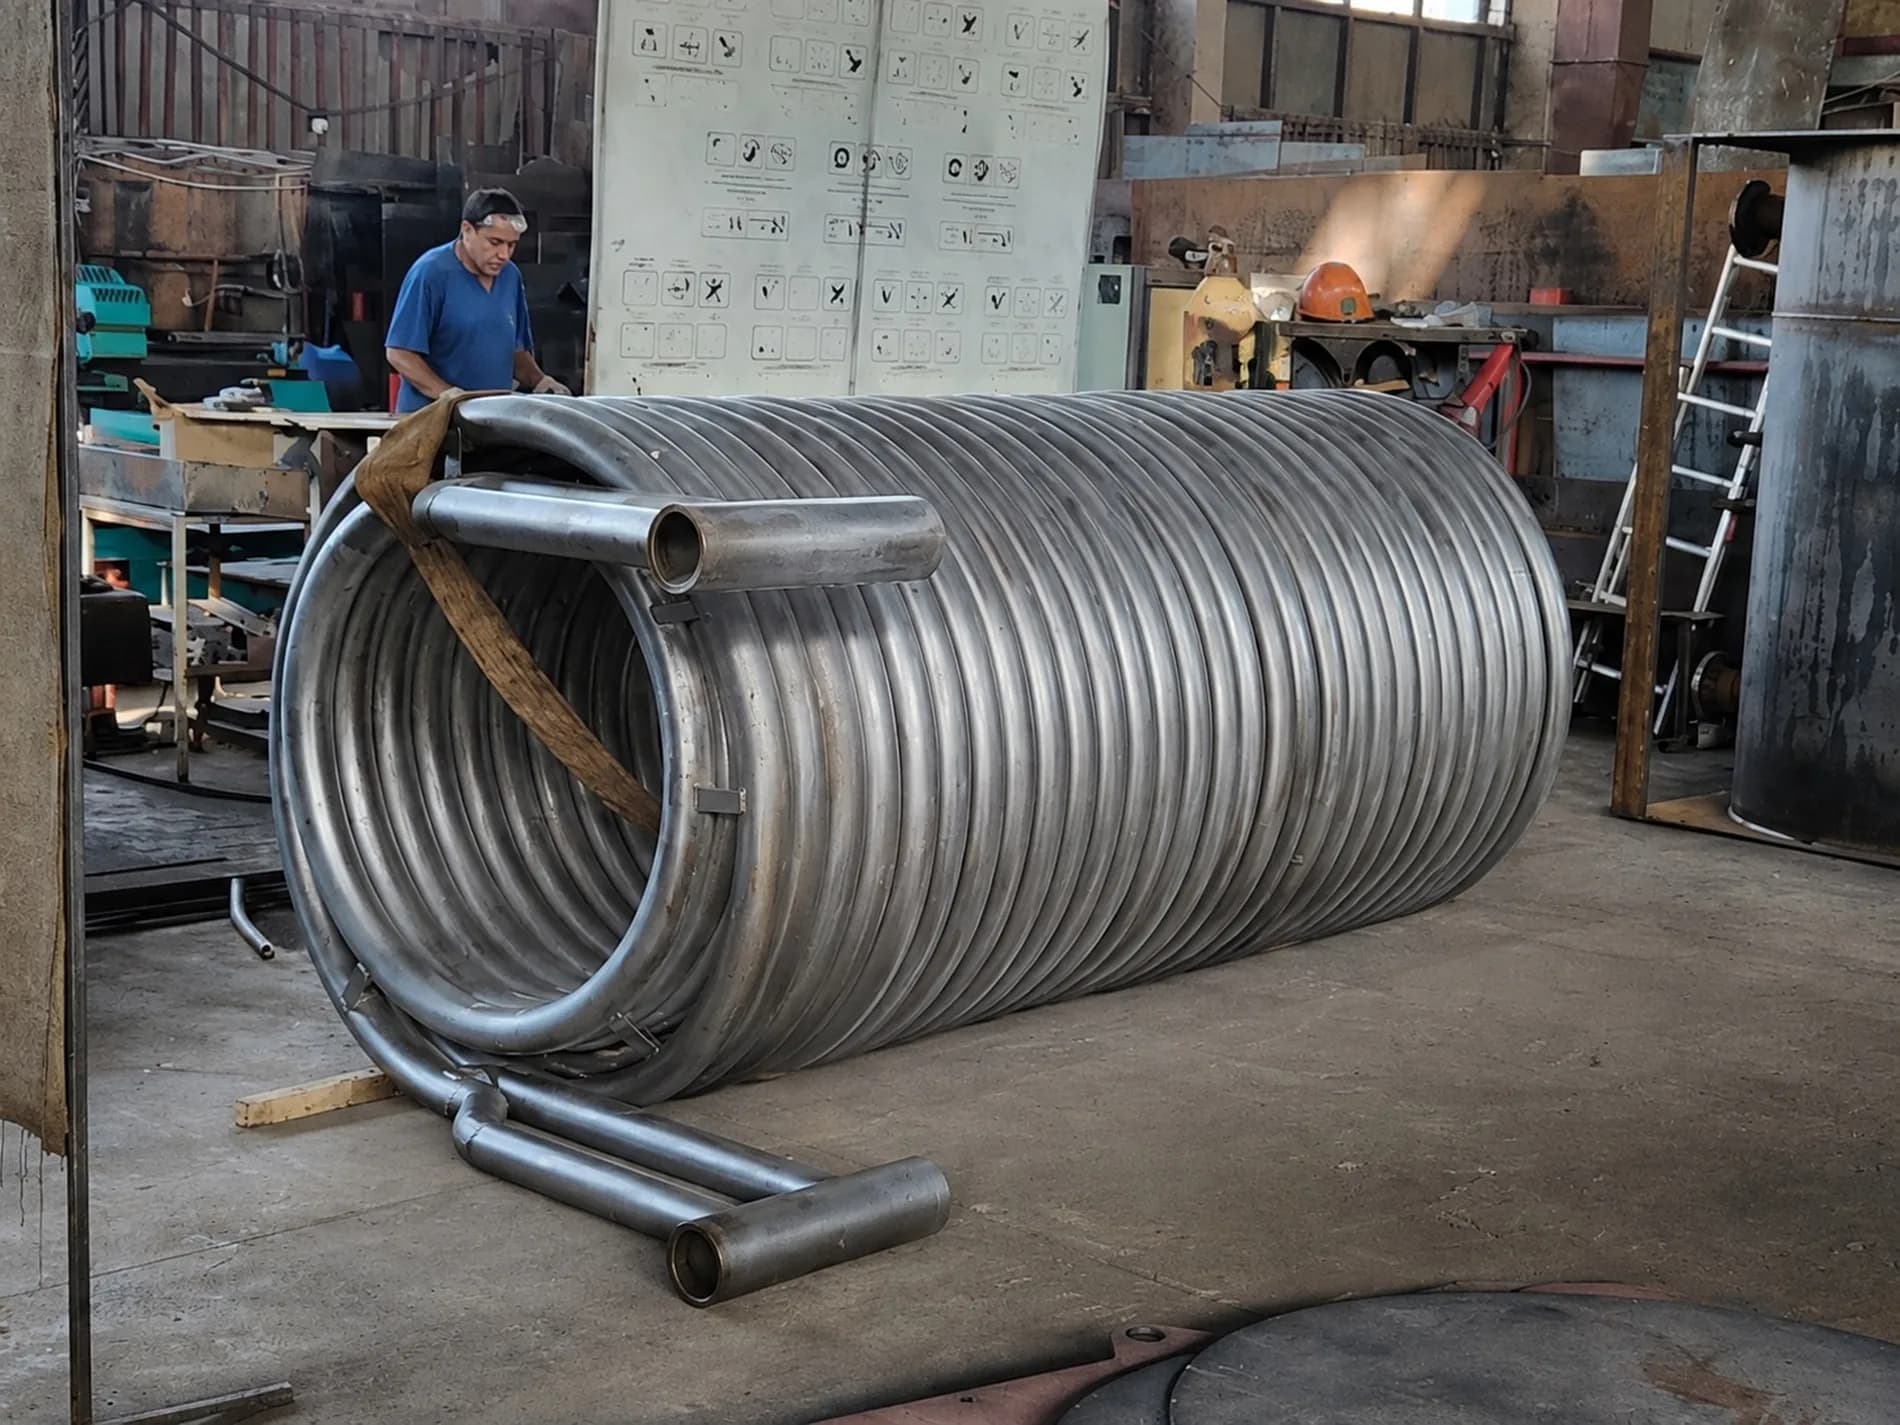
Modelos de série padrão do catálogo. Preço mínimo por quilowatt e prazos de entrega mais curtos.
Modificação de um modelo padrão conforme dimensões, combustível não padrão ou execução climática.
Caldeira para requisitos únicos: processo tecnológico, parâmetros não padrão do fluido, aço especial.
Fabrico da caldeira segundo a documentação de projeto do cliente. Supervisão de projeto incluída.
Reparação geral e modernização de caldeiras existentes de qualquer fabricante. Substituição do permutador e do corpo.
Fabrico de peças de reposição para caldeiras Boilte e de outros fabricantes segundo desenhos.
A Boilte Manufacturing é uma fábrica de caldeiras industriais com 22 000 m² de área de produção, 180 máquinas-ferramenta, 420 pessoas e uma produção de até 1 000 caldeiras por ano. Uma escala desta dimensão permite manter em simultâneo dois modos de trabalho que habitualmente estão repartidos por empresas diferentes: um fluxo de modelos de catálogo e unidades únicas até 60 MW. A seguir percorremos os seis modelos de trabalho com uma encomenda e mostramos como escolher o adequado à sua tarefa antes mesmo de começar o projeto.
A série e a peça única só entram em conflito quando a fábrica foi construída em torno de um único tipo de trabalho. Se todas as ferramentas estão preparadas para uma dimensão específica, qualquer desvio desorganiza o planeamento. Se uma empresa vive de projeto em projeto, nunca acumula uma base tecnológica e cada fornecimento corrente fica mais caro do que devia.
Separamos estes modos pelo percurso de fabrico e não por nave. O controlo de receção do aço, os postos de soldadura, a inspeção das soldaduras, a montagem e as bancadas de ensaio são comuns a todos os produtos: uma caldeira de catálogo e uma caldeira de recuperação de calor feita segundo desenhos do cliente passam exatamente pelos mesmos controlos. O que difere é o volume de trabalho de projeto antes de se cortar metal e o número de aprovações do seu lado, e é isso que define o prazo e o preço.
A escolha da forma de tratar a encomenda é um equilíbrio entre o custo por quilowatt, o prazo e a precisão com que o equipamento se ajusta ao seu processo. Quanto mais próxima da norma estiver a sua tarefa, menos paga por trabalho de engenharia. Quanto mais o seu processo se afastar do habitual, mais caro fica forçá-lo a caber numa solução de catálogo: o consumo excessivo de combustível e a reformulação de tubagens em obra consomem a poupança feita na primeira fatura.
As fronteiras entre estes modelos são móveis. A conversa começa muitas vezes por um projeto por medida e, depois de analisados os dados de partida, verifica-se que um modelo padrão adaptado resolve a tarefa: o cliente obtém o mesmo resultado dois meses mais cedo. O inverso também acontece — uma caldeira de catálogo corresponde à potência pretendida, mas o regime de funcionamento da instalação torna-a pouco económica.
A adaptação não é uma correção cosmética. Recalculamos o esquema térmico e confirmamos que a construção alterada mantém o rendimento e a vida útil previstos no projeto. Na maioria dos casos, o trabalho incide sobre quatro grupos de parâmetros.
Quanto mais cedo nos comunicar restrições deste tipo, menos elas custam. Uma alteração no desenho custa tempo de engenharia; a mesma alteração depois do corte custa aço e um lugar no planeamento.
As grandes fábricas e os gabinetes de projeto chegam muitas vezes até nós com um conjunto completo de desenhos, de desenvolvimento próprio ou documentação de um produto que já não se fabrica. Aceitamos essas encomendas e tratamos a documentação como uma obrigação: os desvios só são possíveis mediante acordo escrito.
Antes de se cortar metal, o gabinete de projeto analisa a documentação: integralidade, correspondência entre os materiais indicados e a gama disponível em armazém, fabricabilidade das juntas soldadas e possibilidade de inspecionar as costuras nas posições representadas. Se uma junta não puder ser corretamente soldada e inspecionada na disposição desenhada, fica a saber antes de a produção começar, e não na receção. As observações são emitidas por escrito e a decisão sobre cada uma continua a ser sua. O prazo de 120–240 dias explica-se por esta fase e pela preparação de fabrico que se lhe segue.
Substituir integralmente uma caldeira nem sempre se justifica. Se a virola e o revestimento refratário estiverem em condições aceitáveis e apenas alguns componentes tiverem chegado ao fim de vida, a modernização custa menos e cabe numa janela de paragem curta, o que, para uma fábrica em laboração, pesa muitas vezes mais do que o preço. Trabalhamos com equipamento de qualquer fabricante, incluindo modelos fora de produção.
Qualquer discussão sobre uma modernização começa por um levantamento: sem uma avaliação do estado real do aço e das soldaduras, um orçamento seria meramente indicativo. As peças de reserva são um caso à parte: fabrico segundo desenho em 30–90 dias. Se não existir desenho, trabalhamos a partir de uma amostra e reconstituímos as dimensões e o material a partir da própria peça.
Os intervalos indicados são tempos de fabrico, partindo do princípio de que os dados de partida e as aprovações chegam a tempo. A experiência mostra que o incumprimento de um planeamento quase nunca tem origem na produção: os atrasos acumulam-se na interface entre cliente e fábrica.
Não encurtamos prazos reduzindo o âmbito da inspeção: um produto que não passou pelo ciclo completo de controlos cria problemas durante o comissionamento e na primeira época de funcionamento.
Comece pela tarefa e não pelo modelo. Diga-nos que processo precisa de calor, que parâmetros do fluido térmico são exigidos, que combustível está disponível e em que condições o equipamento vai ficar instalado. Isso basta para propormos uma ou duas vias com preços e prazos diferentes e para explicarmos como se distinguem em exploração. Se a escolha for difícil, comece por uma visita à fábrica: ver as naves e discutir a solução com os nossos engenheiros é uma etapa normal de validação do projeto antes de uma compra.
Consultor IA Boilte · Boilte · seleção e dimensionamento