01→
Aço para caldeiras
Aço para caldeiras P265GH segundo EN 10028 com espessura 30% superior ao mínimo do setor. Certificado para cada lote, análise espetral.
EN 10028
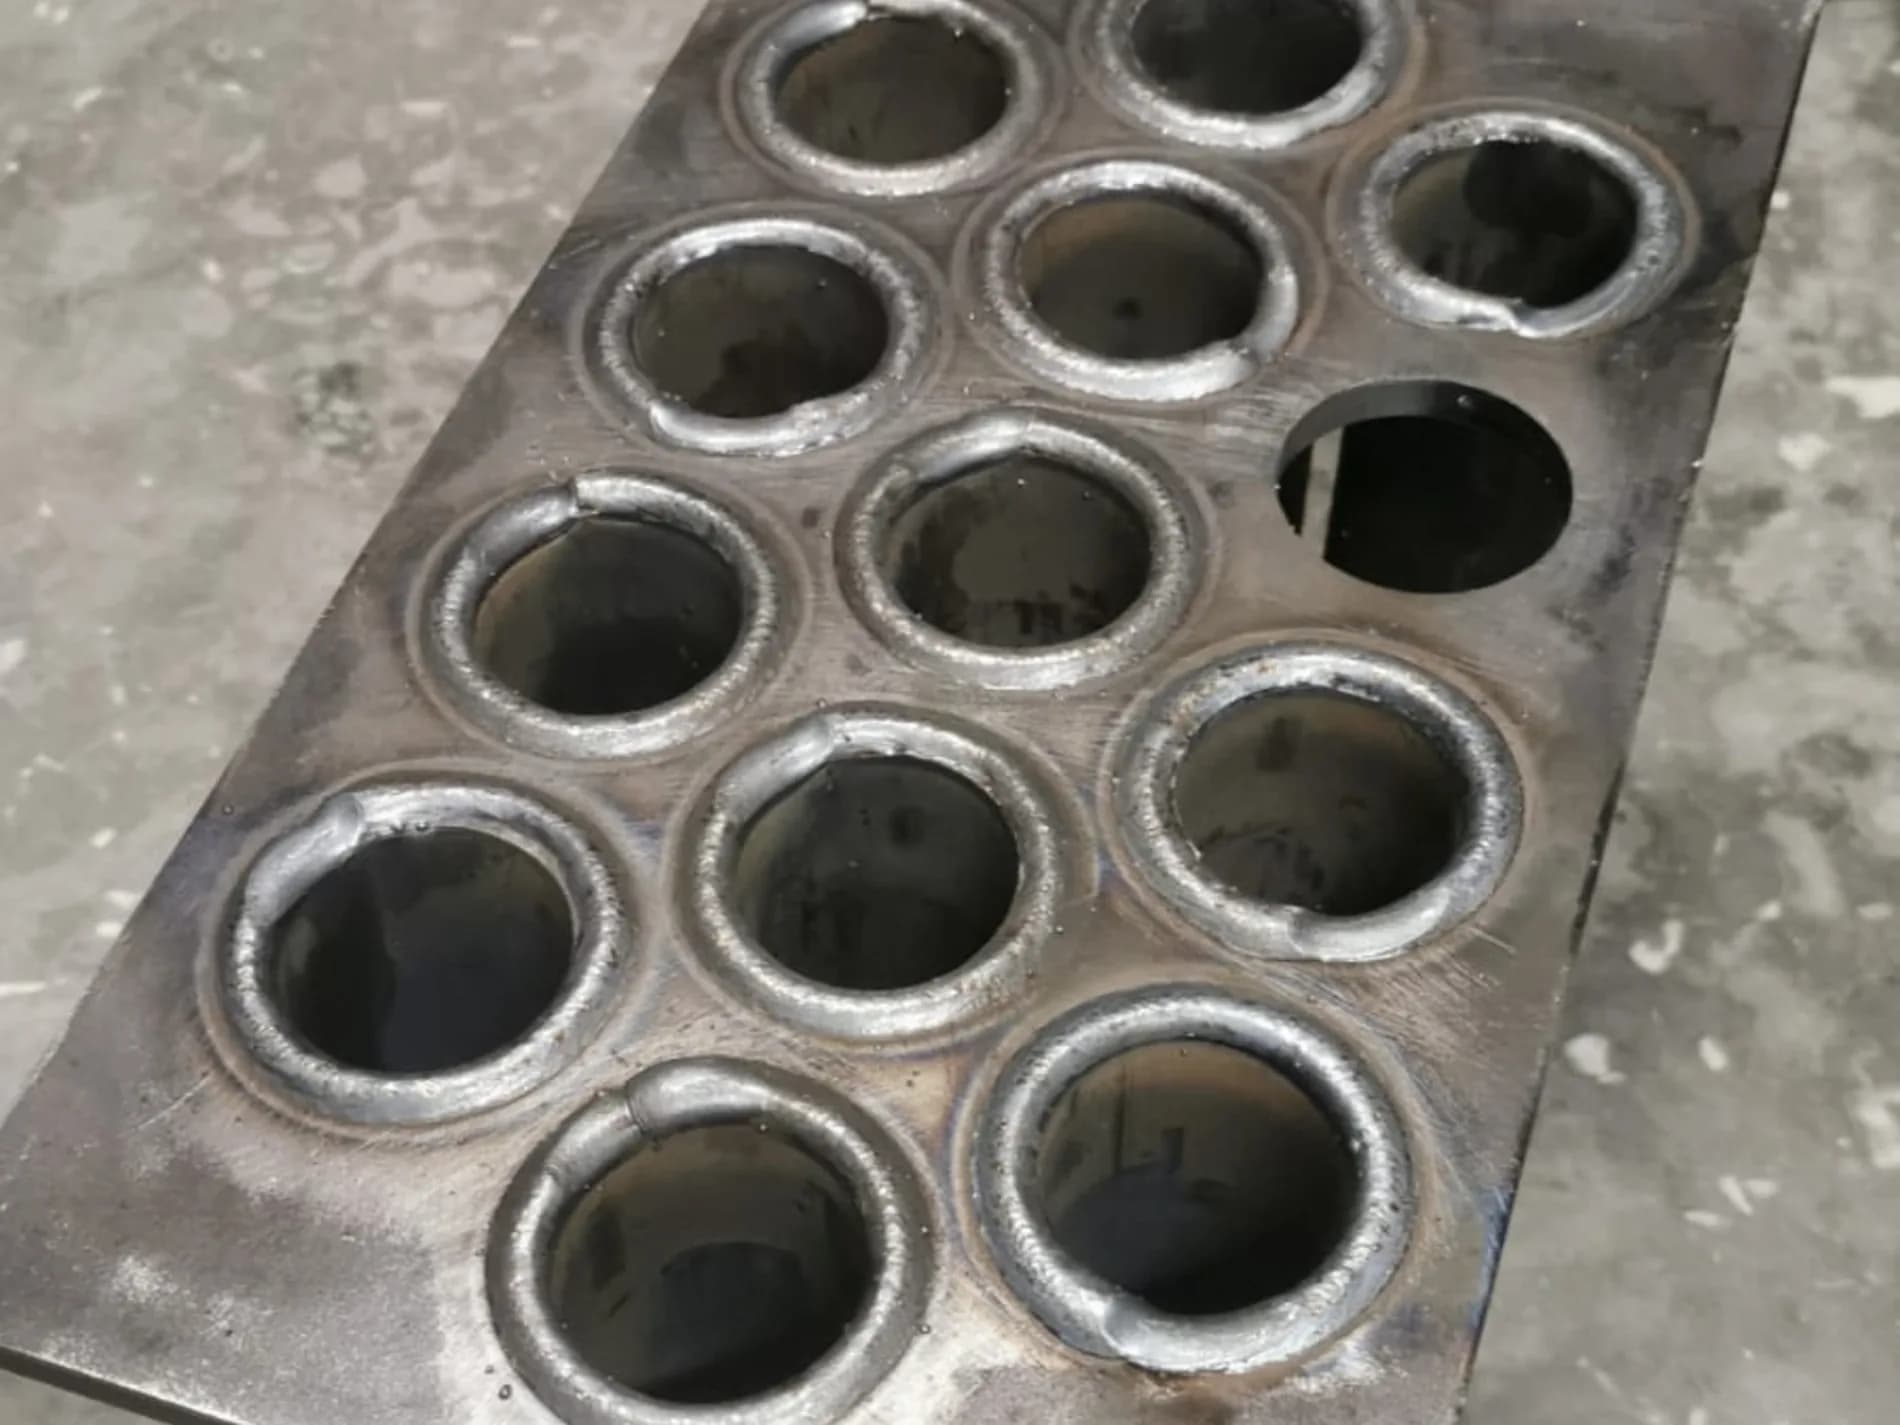
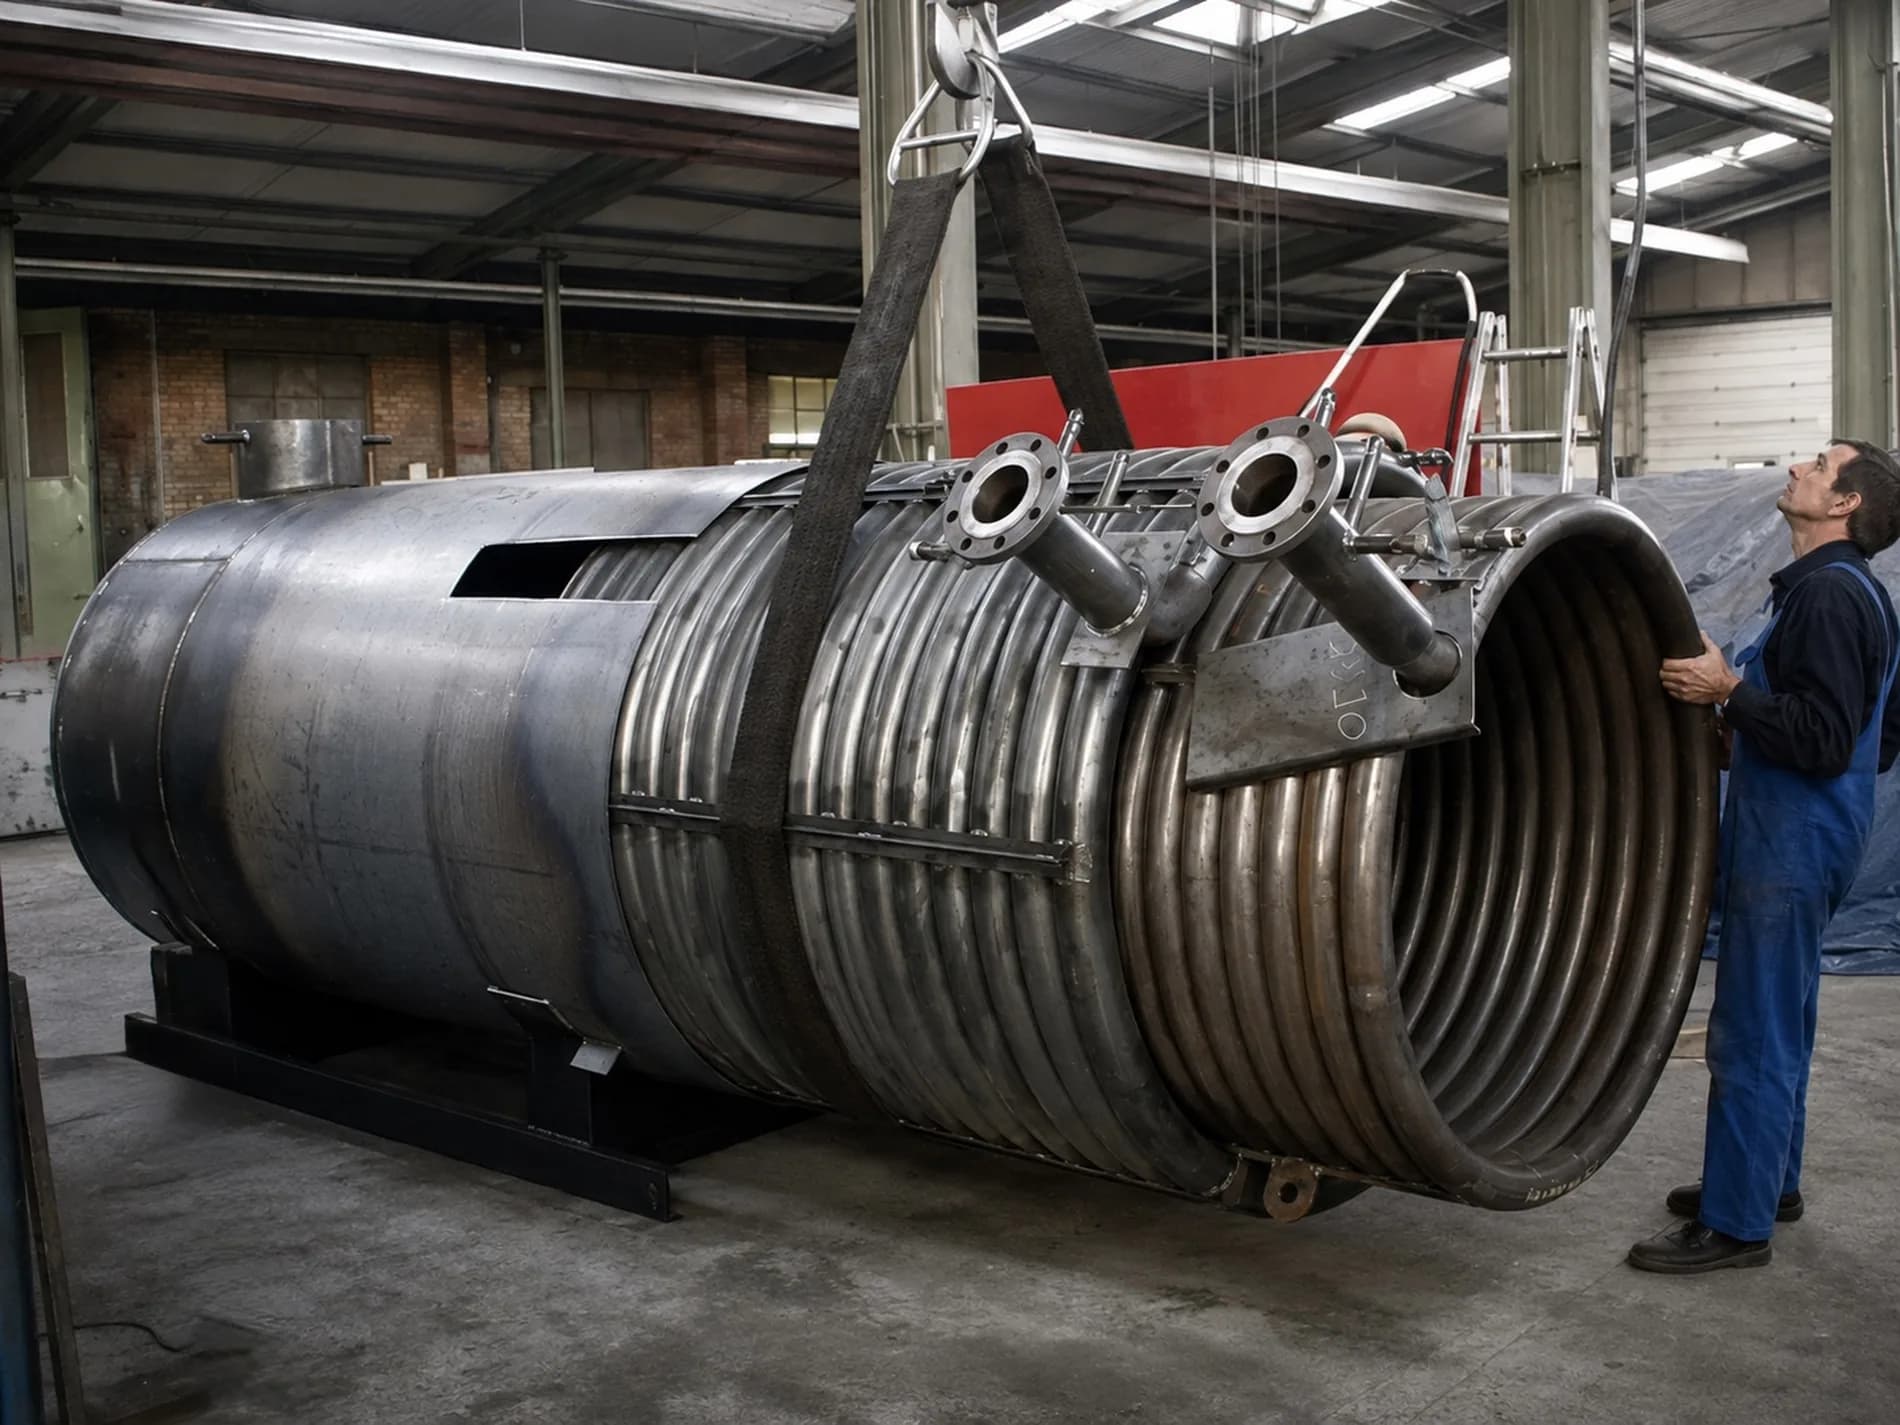
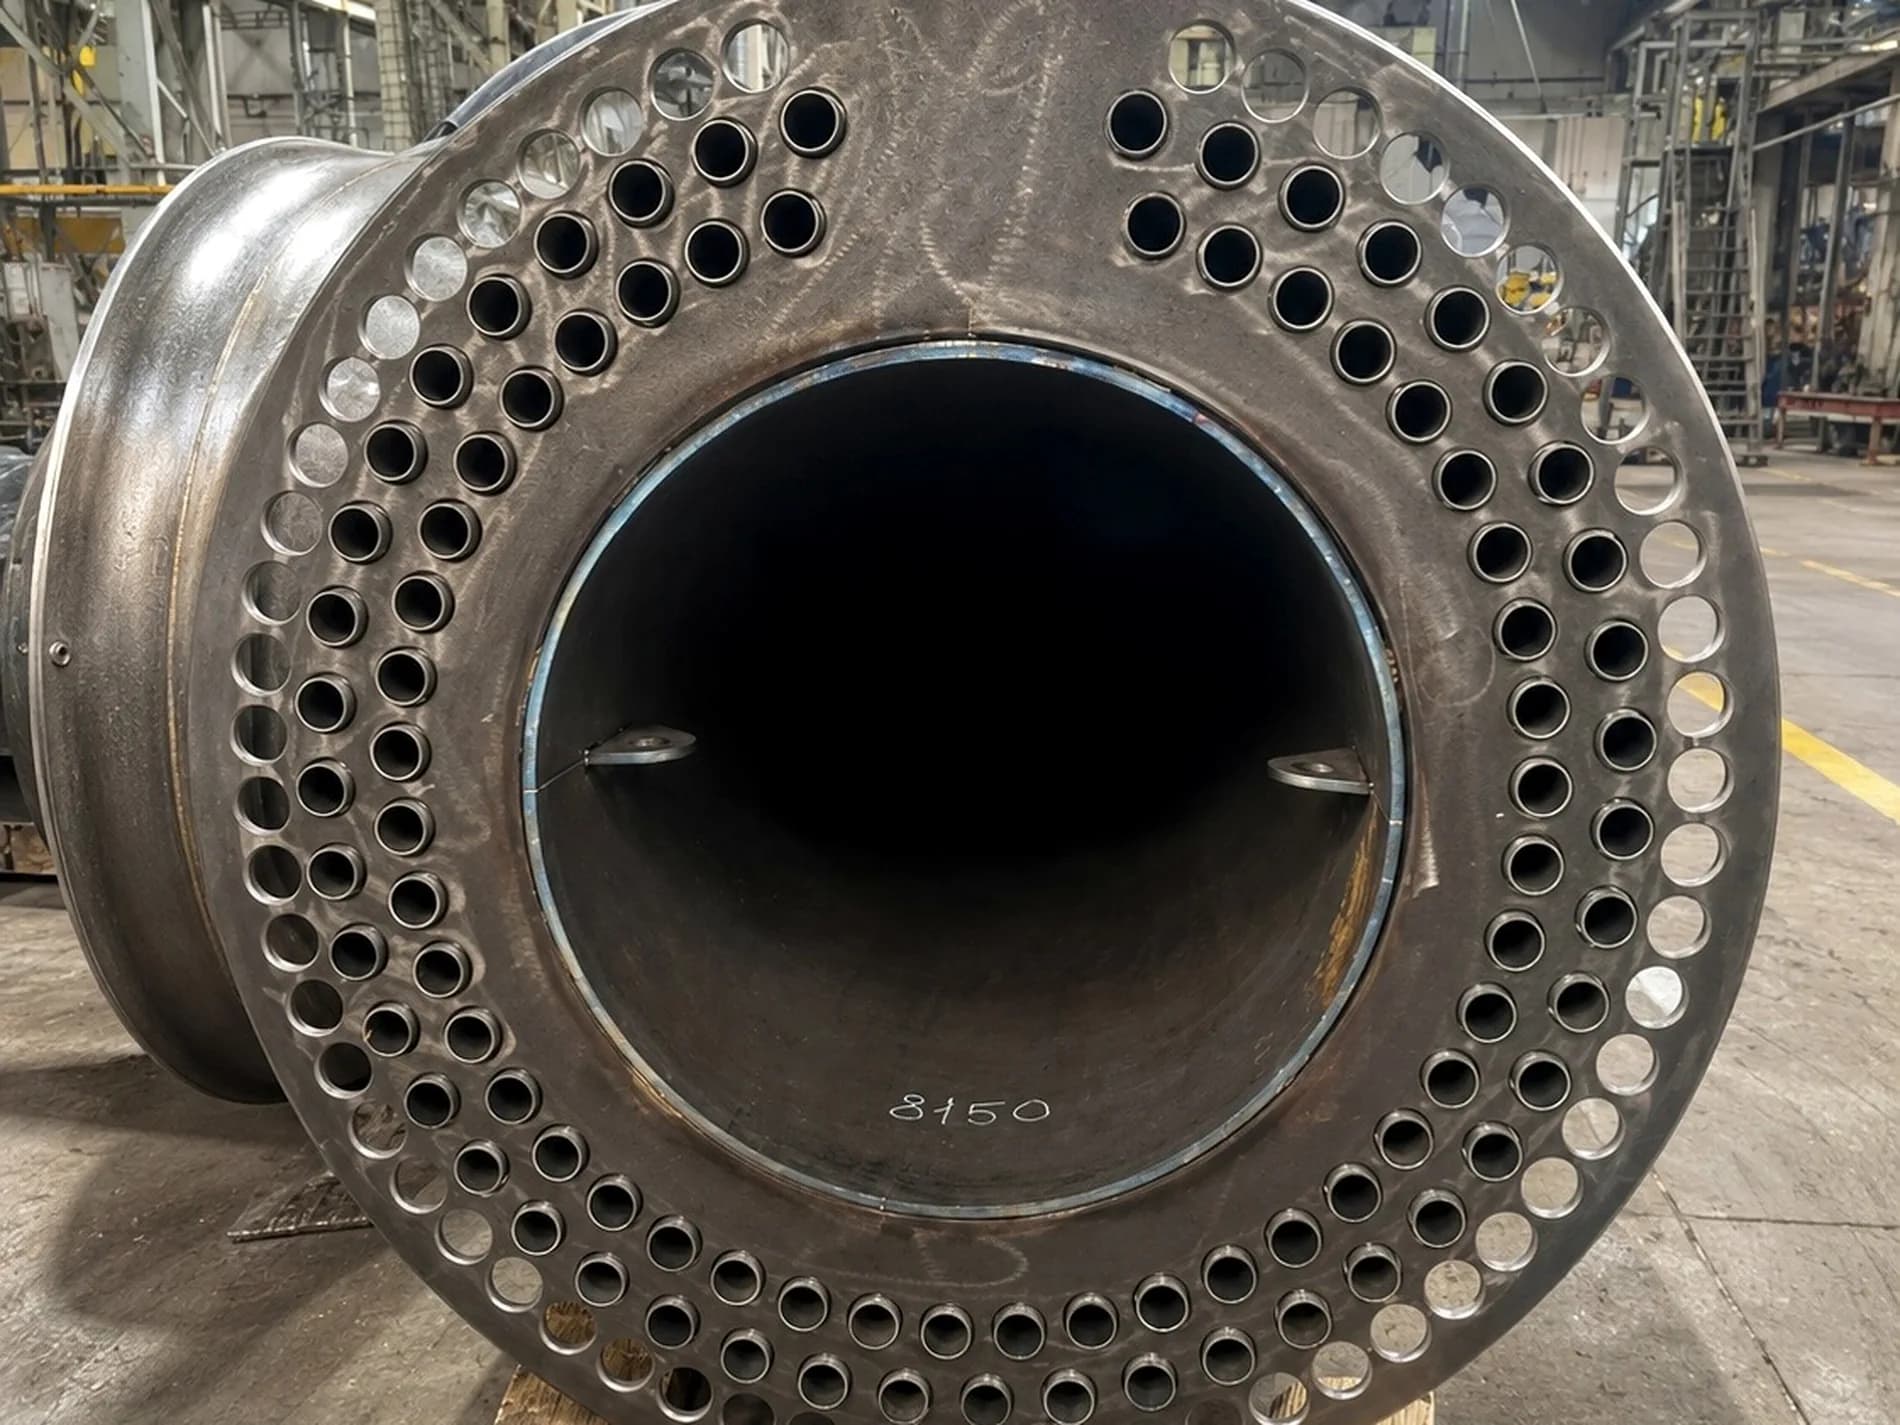
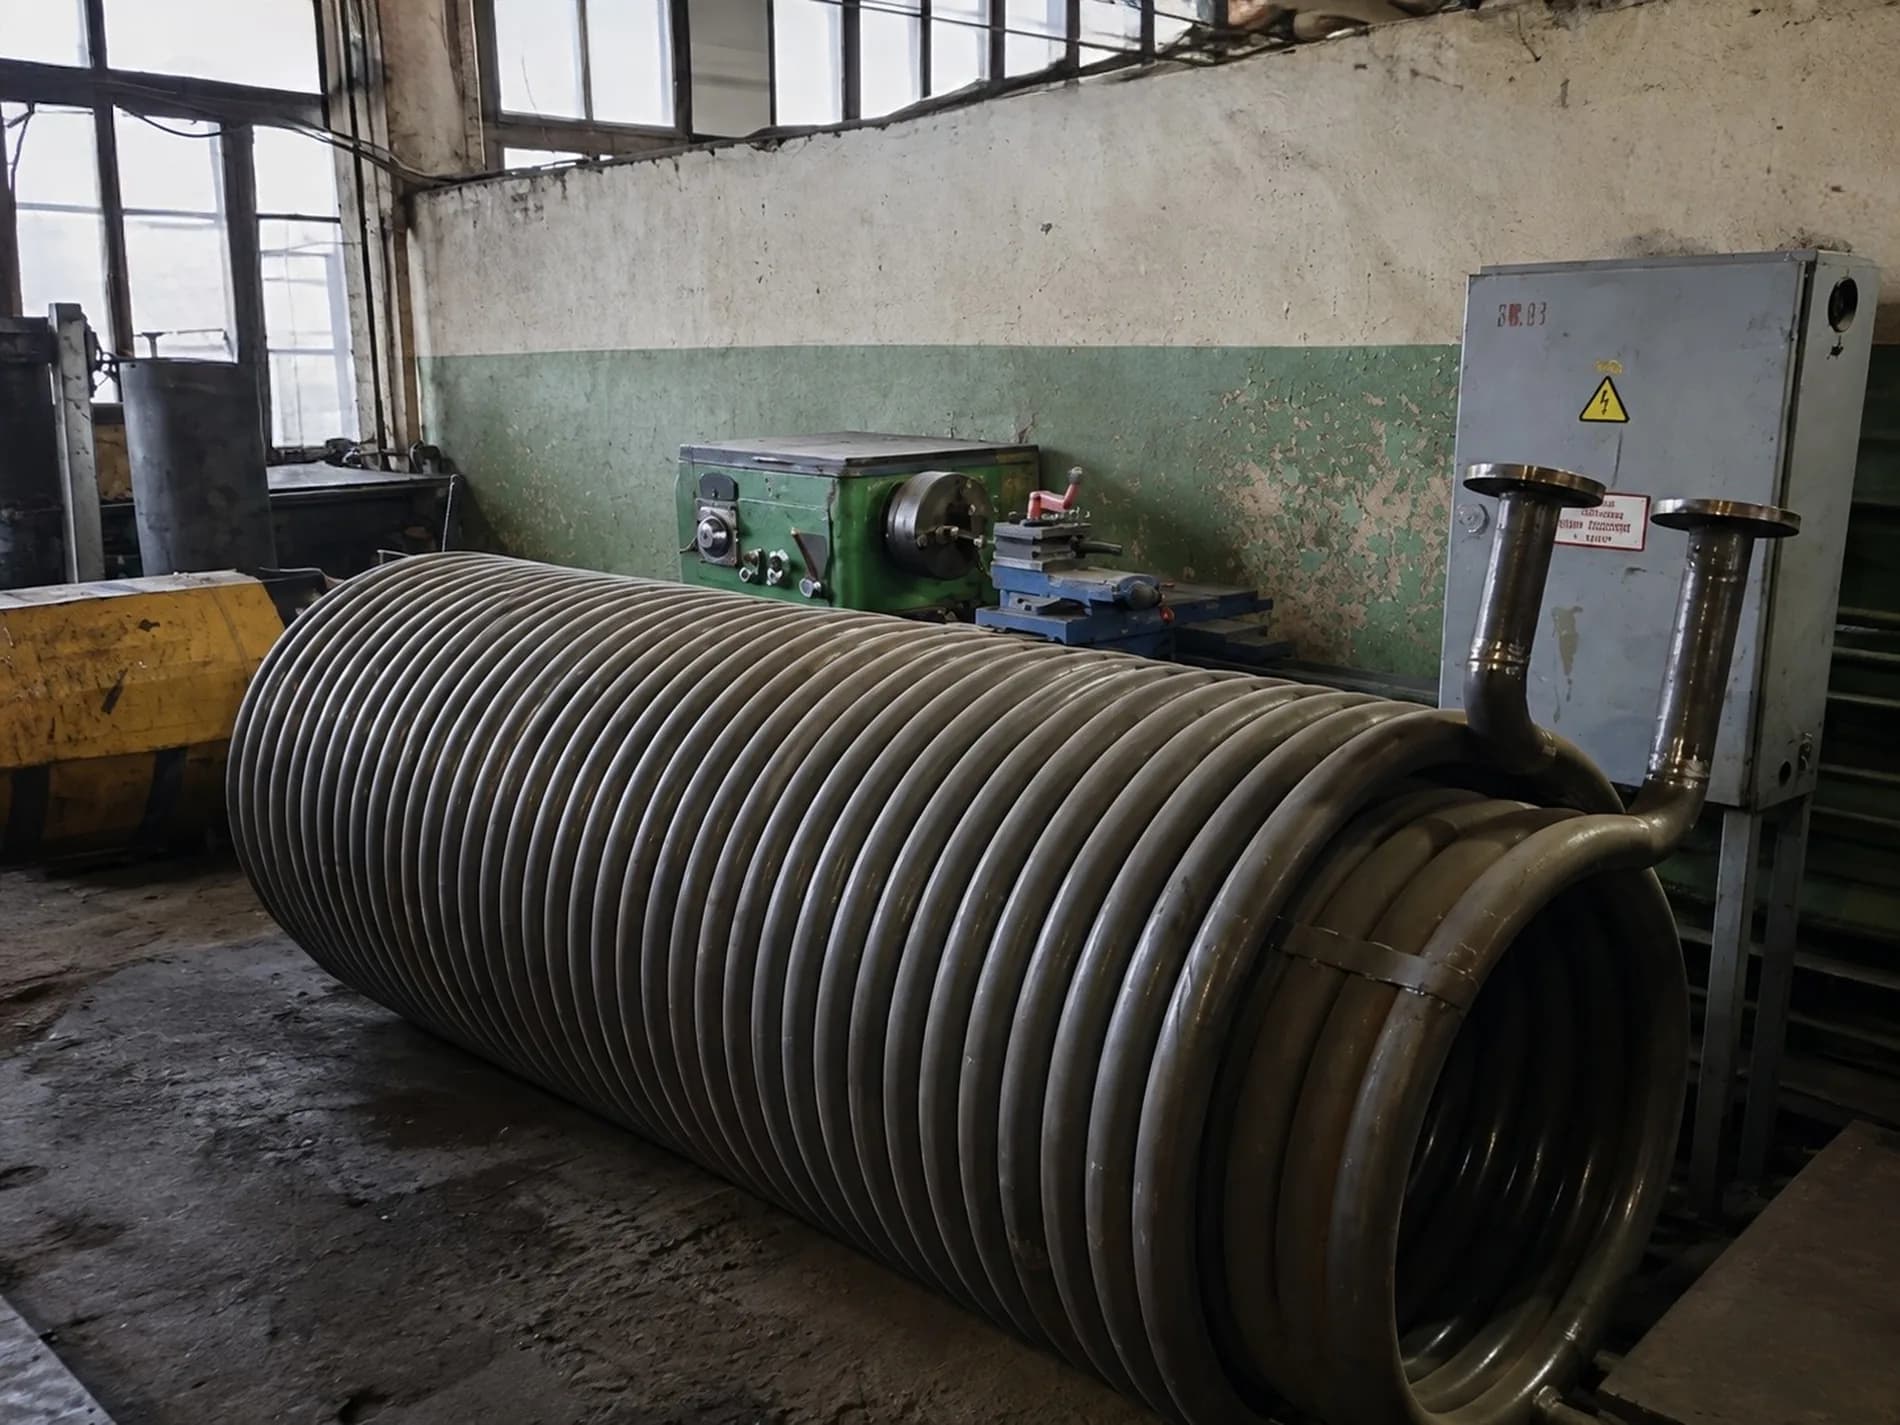
Aço para caldeiras P265GH segundo EN 10028 com espessura 30% superior ao mínimo do setor. Certificado para cada lote, análise espetral.
Aço 12Kh1MF e 15Kh5M para elementos estruturais na zona de alta temperatura. Cálculo de fluência.
Lã de basalto de alta densidade, ecrãs refletores, revestimento de aço galvanizado com camada protetora.
Betão resistente ao calor para o revestimento de fornalhas, suporta até 1600 °C. Utilizado com tijolos refratários em zonas exigentes.
Queimadores Weishaupt, Riello, Oilon. Bombas Grundfos, Wilo. Automação Siemens, Schneider, com alternativas locais.
Cada lote passa pela inspeção de receção do departamento de qualidade. Laboratório com espetrómetro de faísca e durómetro.
Uma reserva estratégica de metal e componentes permite que a produção funcione sem interrupções em caso de atrasos no fornecimento. Os prazos mantêm-se previsíveis.
Uma caldeira é um recipiente soldado que passa décadas sob pressão e em contacto direto com a chama. A sua vida útil não é decidida pela qualidade da montagem nem pela espessura da tinta, mas por aquilo de que é feita: o aço, a espessura de parede, o estado do revestimento refratário, a densidade do isolamento e a classe do equipamento adquirido a terceiros. Por isso a seleção de materiais fica, aqui, fora do campo do compromisso comercial: a especificação é elaborada pelo gabinete de projeto e as compras não podem substituí-la por um equivalente sem o acordo do engenheiro que fez os cálculos.
O material principal para virolas, fornalhas e placas tubulares é aço para equipamentos sob pressão, P355NL1 e P265GH segundo a EN 10028-2. Estes aços destinam-se a equipamento sob pressão: mantêm a ductilidade a baixas temperaturas, toleram a carga cíclica dos arranques e das paragens e não são propensos à fragilização na zona termicamente afetada pela soldadura.
A espessura de parede calculada que os códigos exigem é o mínimo com que a estrutura passa em resistência no estado novo. A exploração acrescenta aquilo que os códigos só em parte consideram: oxigénio na água de reposição, depósitos nas superfícies de aquecimento, ciclos térmicos diários. Acrescentamos 30% ao mínimo do setor e gastamos essa margem não em resistência, mas em vida útil.
Nem todas as partes da estrutura trabalham nas mesmas condições. Os componentes do espaço da fornalha, as paredes de tubos e os apoios próximos da chama funcionam a temperaturas bastante mais elevadas do que uma parede arrefecida por água. O aço corrente para equipamentos sob pressão perde aí resistência sob aquecimento prolongado e deforma-se lentamente sob a sua própria carga.
Nesses componentes utilizamos os aços resistentes à fluência 13CrMo4-5 e X11CrMo5-1: a liga com crómio e molibdénio preserva a estrutura do aço às temperaturas de serviço durante dezenas de milhares de horas. É por isso que calculamos estes componentes não apenas à resistência, mas também à fluência — a acumulação de deformação sob carga permanente. O cálculo mostra se a peça manterá a geometria até ao fim da vida atribuída ou se passará a ser um consumível.
As perdas pelo revestimento não constam da chapa de características, mas notam-se no consumo anual de combustível: cada grau na superfície exterior é calor que foi para a central térmica em vez de ir para o fluido de trabalho. O sistema de isolamento é projetado para λ ≤ 0,04 W/(m·K) e é construído por camadas.
As juntas e as passagens de tubuladuras merecem atenção particular: é aí que se formam pontes térmicas. Projetamos o revestimento para ser desmontável, porque um isolamento que não se consegue desmontar sem danos deixa de trabalhar após a primeira reparação.
A fornalha é a parte mais solicitada de uma caldeira: o material trabalha a temperaturas inatingíveis para o aço e recebe um choque térmico em cada arranque. Para revestir câmaras de combustão utilizamos betão refratário resistente ao calor até 1 600 °C — permite conformar geometrias complexas sem as construir a partir de peças individuais e, portanto, sem juntas desnecessárias.
Nas zonas mais exigentes, reforçamos o betão com tijolo de chamote: a reparação local da alvenaria custa menos do que voltar a betonar a câmara. O programa do primeiro aquecimento, com velocidade controlada de subida de temperatura, é fornecido com a caldeira — o desvio a esse programa durante a montagem continua a ser uma causa frequente de fissuração precoce.
O corpo da caldeira é construído por nós, enquanto o queimador, as bombas e o sistema de comando provêm de fabricantes especializados nesses equipamentos. Mantivemos deliberadamente curta a lista de marcas: quanto mais curta, melhor os nossos engenheiros conhecem o equipamento e mais previsível é o fornecimento de peças de reserva anos mais tarde.
Os equipamentos principais são fornecidos com assistência autorizada: se algo falhar, não lida com um revendedor, mas com uma organização que tem acesso a peças originais. Se necessitar de um equivalente aprovado, ou de uma marca específica para acompanhar o parque instalado, construímos a especificação em torno dessa condição na fase de aprovação.
Cada lote de material passa pelo controlo de receção do departamento de qualidade. Um defeito no metal que passe despercebido no armazém custa incomparavelmente menos do que o mesmo defeito no ensaio hidráulico de uma caldeira acabada ou nas suas instalações. O laboratório dispõe de um espetrómetro de faísca e de um durómetro, pelo que verificamos o material no dia em que chega.
Um lote que não passe na inspeção é devolvido ao fornecedor. Os resultados ficam associados à encomenda — na entrega, esses documentos estão disponíveis para os seus técnicos.
A causa mais frequente de incumprimento de prazos no fabrico de caldeiras não é a lentidão da produção, mas a falta de material: a fábrica espera por chapa da espessura certa ou por um queimador, e o cliente recebe uma carta com uma nova data. Mantemos existências para cerca de 90 dias do programa.
As existências trabalham a seu favor duas vezes. No prazo: a produção começa pelo corte nos primeiros dias após a aprovação dos desenhos. No preço: comprar em grandes lotes com antecedência protege o preço acordado consigo das oscilações do mercado do aço. Se o material de que precisa não estiver em existência permanente, indicamos desde logo, na proposta, o prazo incluindo o aprovisionamento, em vez de adiar a data mais tarde.
Consultor IA Boilte · Boilte · seleção e dimensionamento